Новини

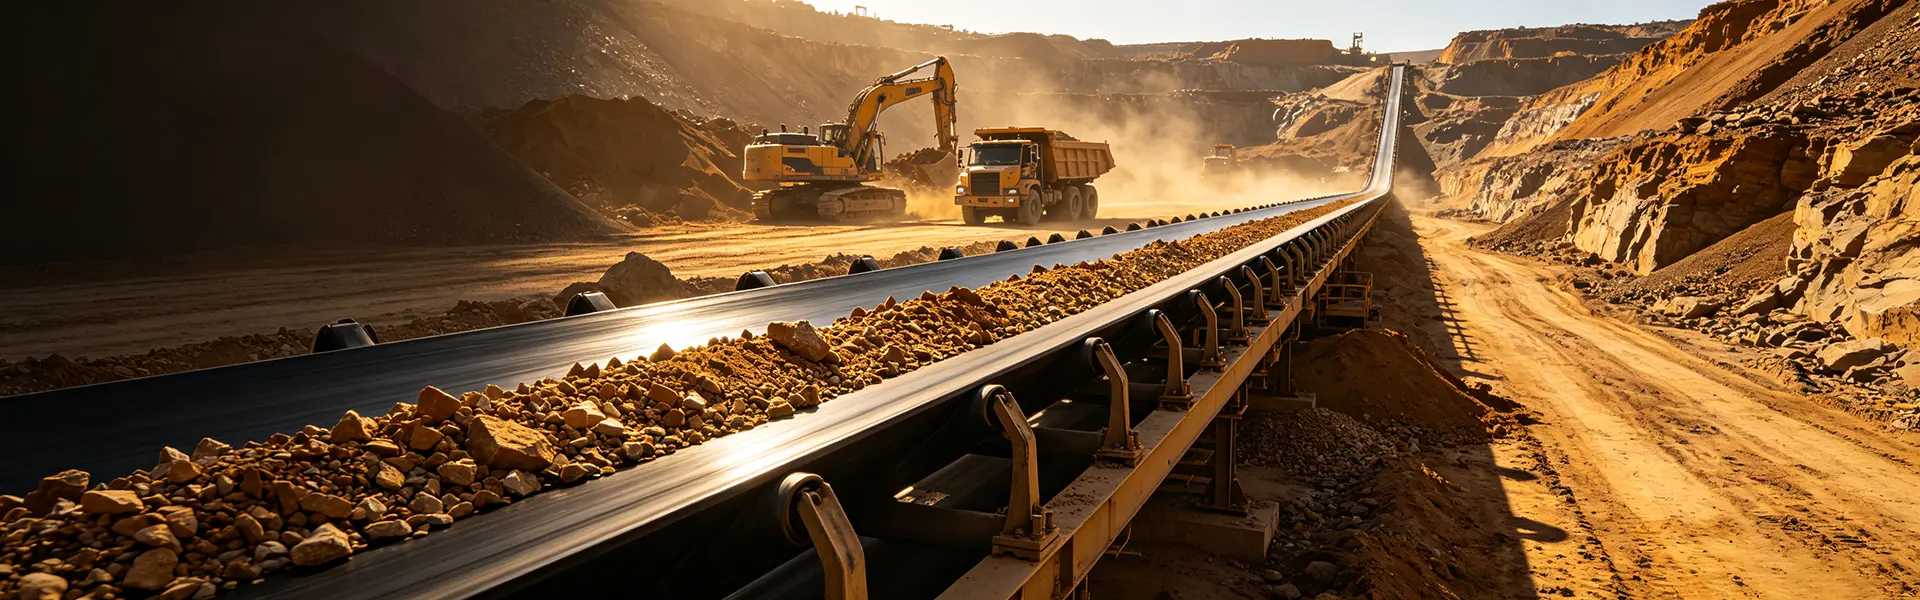
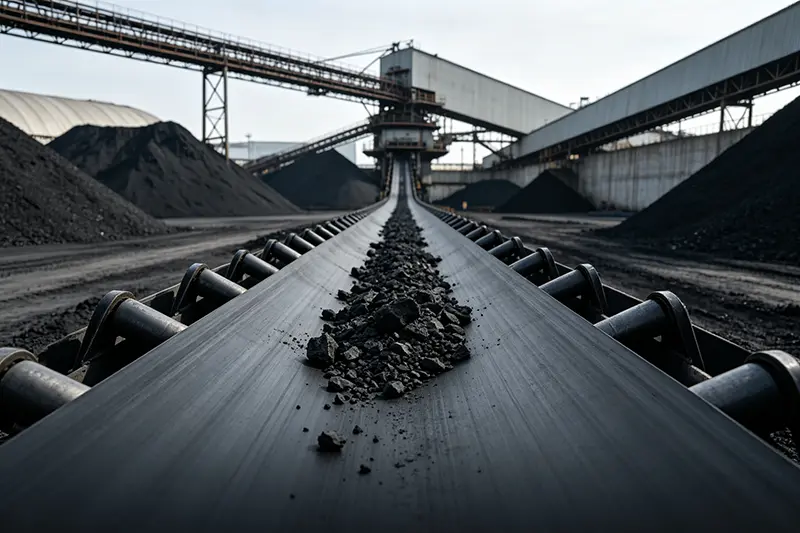
Производствен процес на гумени транспортни ленти

I. Подготовка на суровината (персонализирана формулировка)

Три категории основни суровини са точно пропорционални според условията на работа:

Каучукови суровини

Базов каучук (естествен каучук/NR, SBR, EPDM, NBR) + Усилващи агенти (сажди, силициев диоксид) + Вулканизираща система (сяра, ускорители) + Функционални добавки (антиоксиданти, устойчиви на износване агенти, забавители на горенето, пластификатори).

Различават се по приложение: гума за горно покритие (устойчивост на износване и удар), гума за долно покритие (ниско триене) и гума за сърцевина/обезмаслена гума (специално за свързване към каркаса).

Основни материали за трупа

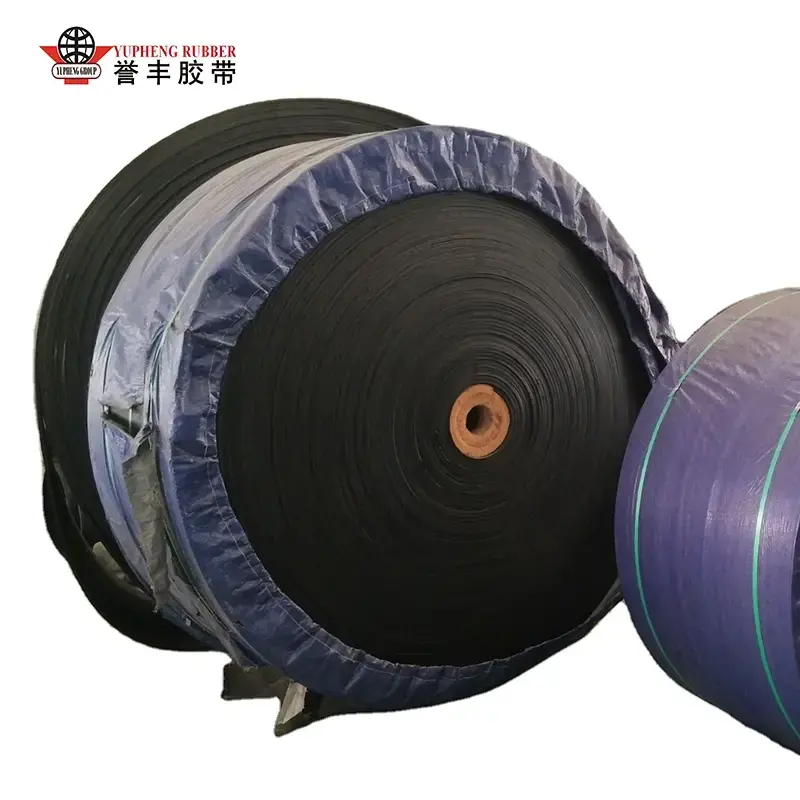
Основа от плат: полиестер (EP), найлон (NN) или памучно платно; осигурява висока якост, многопластова носеща способност.

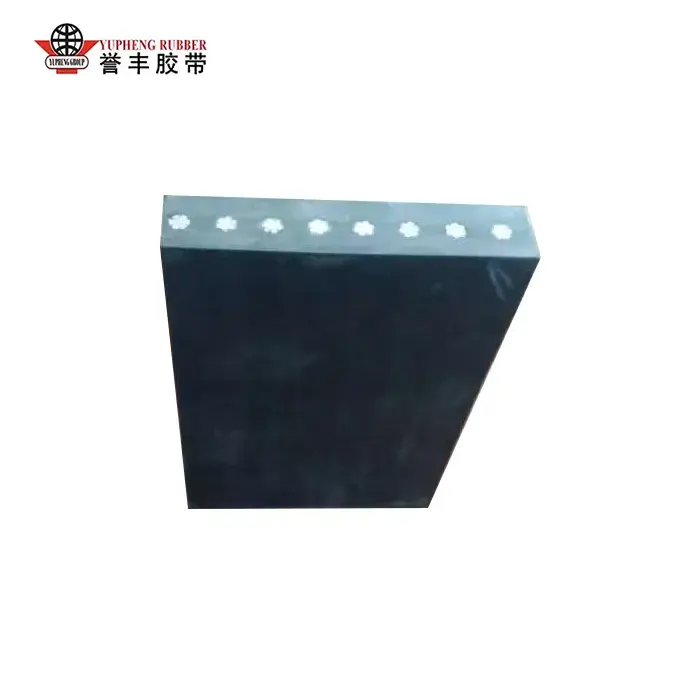
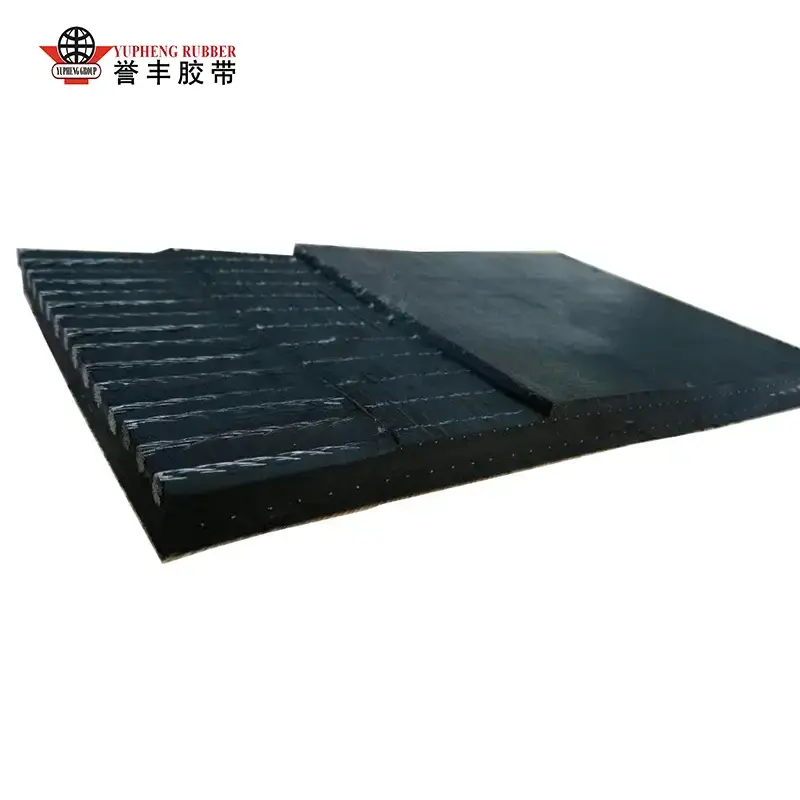
Сърцевина от стоманени корди: Поцинковани стоманени корди; предназначени за минни приложения на дълги разстояния с високо напрежение.

Свързващи агенти

RFL разтвор за потапяне (резорцинол-формалдехид-латекс): Предотвратява разслояването между гумата и тъканта или стоманените корди.


II. Процес на смесване (Приготвяне на каучукова смес; определя основните свойства)

Суровините се претеглят и се подават в затворен вътрешен миксер; смесването се извършва при високи температури (120–160°C) и високо налягане за 10–15 минути, за да се гарантира, че саждите и добавките са напълно диспергирани в основния каучук, предотвратявайки агломерация или преждевременна вулканизация (обгаряне).

Съединението се изхвърля в отворена мелница за по-нататъшно смесване и охлаждане за облекчаване на вътрешните напрежения.

Машина за листове пресова сместа в листове с фиксирана дебелина; те се охлаждат и се оставят да почиват/узреят за 4–24 часа, за да се стабилизира пластичността.

Пробите се изпитват за твърдост, якост на опън и якост на сцепление; нестандартните партиди се обработват повторно, докато квалифицираните листове се съхраняват по категория за бъдеща употреба.


III. Предварителна обработка на трупа (Решаващо за подобряване на здравината на свързване)

1) Предварителна обработка на платно

Платното се изравнява и обезпрашава, след което се потапя в RFL резервоар и се изсушава; това образува свързващ филм върху повърхността на влакната на платното, предотвратявайки последващо разслояване или разделяне. 2) Предварителна обработка на стоманен кабел

Поцинкованите стоманени кабели се подлагат на обезмасляване и отстраняване на ръжда, последвано от фосфатиране, за да се създаде груб фосфатен слой, който значително подобрява проникващата адхезия с гумата на сърцевината; всички кабели се изправят при равномерно напрежение в подготовка за следващата стъпка.


IV. Каландриране + формоване (Сглобяване на слоеве за производство на зеления колан)

Вариант A: Плат-ядротранспортна лентаформиране

Гумено покритие чрез четириролков каландр: Предварително обработеното платно преминава през каландриращите ролки с постоянна скорост, с тънък слой гумена сърцевина, равномерно нанесен от двете страни, за да се получи едностранна или двустранна гумирана тъкан;

Многослойно сглобяване: Слоевете от гумирана тъкан са подравнени и подредени според дизайна (напр. 3, 4 или 5 слоя), с тънко покритие от каучукова сърцевина, нанесено между слоевете, за да изгони задържания въздух;

Полагат се долен и горен покривен гумен слой (като горният слой е устойчив на износване), а за уплътнение на страните се поставя гума по ръбовете;

Ролките за студено пресоване уплътняват комплекта, за да елиминират въздушните мехурчета и бръчките, произвеждайки невулканизирания зелен пояс.

Вариант B: Формиране на конвейерна лента със сърцевина от стоманен кабел (приложение с висока якост)

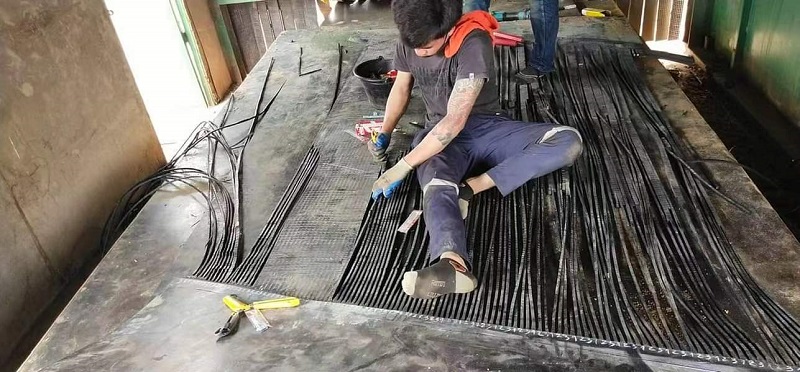
Множество стоманени кабели са подредени на равни интервали и постоянно напрежение върху формовъчната маса, за да се осигури равномерно разпределение на натоварването;

Полага се долен слой гумена сърцевина, кабелите се вграждат плоски в гумата и се прилага междинен гумен слой за запълване на празнините между кабелите;

Нанесени са удебелени горни и долни покривни гумени слоеве и странична уплътнителна гума;

Вакуумното студено пресоване консолидира сглобката, предотвратявайки въздушни джобове или мехури между кабелите и гумата.

Специални производни продукти

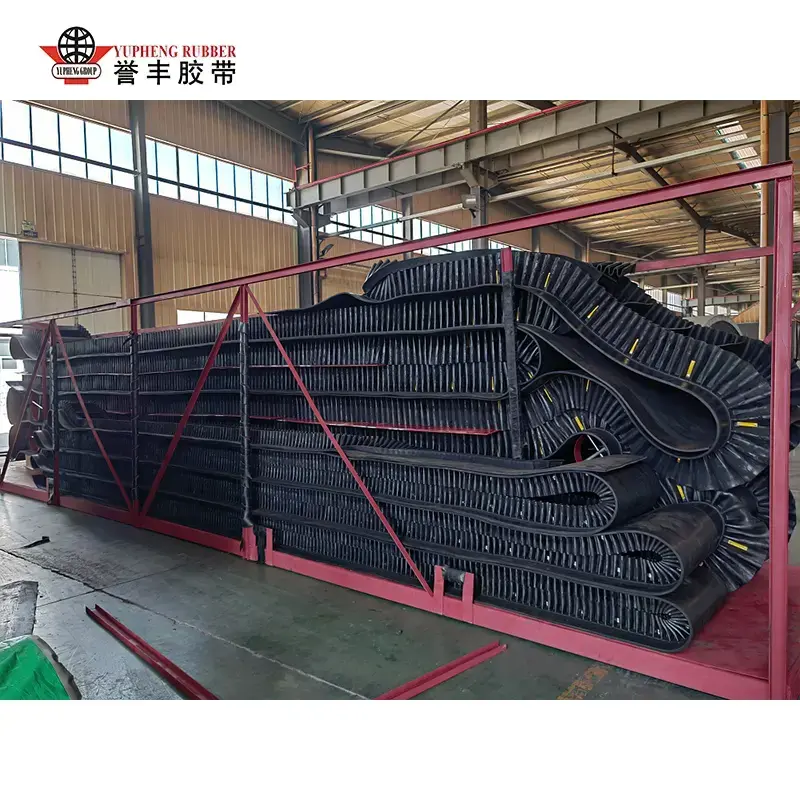
Страничните стени, зацепките и шарените гумени листове се монтират едновременно по време на формоването, за да се произведе интегриран полуготов противоплъзгащ или стръмен наклонтранспортни ленти. 


V. Вулканизация (процес на втвърдяване на сърцевината; постоянно омрежване на гума)

Вулканизацията е критичната стъпка, която трансформира "меката сурова гумена заготовка" в завършен продукт с висока якост. Използват се два основни вида оборудване:

Вулканизираща преса с плосък слой (партиден процес; за малки до средни ширини или специални ленти)

Заготовката на колана се поставя между многослойни нагрети плочи. Условия на процеса: температура 140–160°C, налягане 1,5–3 MPa и време за вулканизация от 15 до 60 минути в зависимост от дебелината. Под висока температура и налягане молекулите на каучука се свързват напречно, сливайки слоевете каучук и подсилващата структура в единно цяло.

Непрекъснат барабанен вулканизатор (Масово производство на стандартни плоски ремъци за дълги разстояния)

Стоманена лента непрекъснато издърпва заготовката на лентата с постоянна скорост върху нагрят барабан под налягане за непрекъсната вулканизация. Този метод е подходящ за дълги транспортни ленти (с дължина километри), като осигурява еднаква дебелина и липса на секционни фуги.

След вулканизация коланът преминава през бавен, постепенен процес на охлаждане, за да се предотврати напукване или деформация, причинена от термично разширение и свиване.


VI. Постобработка и довършителни работи

Охлаждане и настройка: Въздушно или водно охлаждане за пълно понижаване на температурата и облекчаване на вътрешните напрежения при вулканизация;

Подстригване на ръбове: Премахване на излишните светкавици/неравности от двете страни за стандартизиране на ширината на колана;

Повърхностна обработка: шлайфане, полиране и маркиране (модел за печат, рейтинг на якост, спецификации и дата на производство);

Специална обработка: перфорация, рязане на определени дължини и горещо снаждане на готови съединения според изискванията.


Свързани новини
Оставете ми съобщение
X
Ние използваме бисквитки, за да ви предложим по-добро сърфиране, да анализираме трафика на сайта и да персонализираме съдържанието. Използвайки този сайт, вие се съгласявате с използването на бисквитки от наша страна. Политика за поверителност
ОтхвърлянеПриеми